Leitfaden zu Anodenmaterialien: Reinheitsgrade, Metalle und Herkunftsprüfungen für Zellen
Ein Einkaufsingenieur zeichnet eine 300-kg-Partie Kupferfolie ab. Zwei Tage später besteht es die Eingangskontrolle nicht: Eisen bei 18 ppm gegenüber einer Obergrenze von 10 ppm, Sauerstoff bei 22 ppm gegenüber 8 ppm. Laut Zertifikat ist das Material zu 99,99 % rein. Es kann immer noch nicht in die Beschichtungslinie gelangen.
Diese Lücke zwischen der auf einem Dokument aufgedruckten Qualität und dem tatsächlich im Werk ankommenden Verunreinigungsprofil ist das ganze Problem bei der Beschaffung von Anodenmaterial. Die Schlussfolgerung zuerst: Bei anodenseitigen Metallen ist die Zahl, die über die Ausbeute entscheidet, nicht der Reinheitsprozentsatz. Es sind die individuellen Spurenelementgrenzwerte, die zu ihrer Bestätigung verwendete Analysemethode und die Prozesskontrolle, die dafür sorgen, dass sie von Charge zu Charge stabil bleiben.
Im Folgenden geht es darum, wo sich ultrahochreine Metalle in Lithium-Ionen-Zellen, elektrochemischen Anoden und Elektrolytkondensatoren befinden, welche Qualitäten jeweils realistisch sind und welche Kontrollen verhindern, dass ein qualifiziertes Material die Spezifikationen verlässt.
Anodenmaterial: Ein Begriff, drei verschiedene Datenblätter
Bitten Sie fünf Ingenieure, Anodenmaterial zu definieren, und Sie erhalten mindestens drei Antworten, die jeweils einer anderen Bestellung beigefügt sind. Das Wort beschreibt eine Funktion, keine Materialklasse. Der Kauf gegen die falsche Definition ist einer der teureren Fehler in dieser Kategorie, da eine für eine Kondensatoranode geschriebene Spezifikation fast nichts über einen Batteriestromkollektor aussagt.
- Aktives Batterieanodenmaterial — Graphit, Hartkohlenstoff, Silizium-Kohlenstoff-Verbundwerkstoffe, Lithiumtitanat (LTO) und Titan-Nioboxid (TiNb2O7). Reinheitsanforderungen gelten für die Metallvorprodukte, nicht für ein fertiges Metallteil.
- Elektrochemische Anoden – Titanbleche, -geflechte oder -rohre mit einer gemischten Metalloxidbeschichtung, die in der Galvanisierung, dem kathodischen Schutz, der Wasseraufbereitung und der Chlor-Alkali-Versorgung verwendet werden. Entscheidend sind die Reinheit des Substrats, die Ebenheit und die Haftung der Beschichtung.
- Kondensatoranoden — gesinterte Tantal- oder Niobpulverkörper in Festelektrolytkondensatoren. Die Kennzahlen sind Kapazität pro Gramm, Sauerstoff- und Kohlenstoffgehalt sowie Schrumpfung beim Sintern.
| Anodenkategorie | Unedles Metall oder Material | Was Käufer testen | Typischer Fehlermodus |
|---|---|---|---|
| Batterieaktives Material | Graphit, Hartkohlenstoff, Silizium, LTO, TiNb2O7 | Partikelgröße, Klopfdichte, Effizienz im ersten Zyklus | Kapazitätsverlust, Gasentwicklung |
| Stromabnehmer | Kupferfolie, Nickel, Titannetz | Spezifischer Widerstand, Sauerstoffgehalt, Dickentoleranz | Nadellöcher, Ablösung der Beschichtung |
| Elektrochemische Anode | Titan Grad 1 oder 2 mit MMO-Beschichtung | Ebenheit des Substrats, Beschichtungsbelastung | Beschichtungsabplatzer, Passivierung |
| Kondensatoranode | Tantal- und Niobpulver | CV/g, Sauerstoff- und Kohlenstoffgehalt, Schrumpfung | Hoher Leckstrom, niedrige Kapazität |
Wo sich Metall tatsächlich in einer Lithium-Ionen-Anode befindet
In einer kommerziellen Lithium-Ionen-Zelle ist das aktive Material Kohlenstoff oder eine Kohlenstoff-Silizium-Mischung. Das Metall umgibt alles um sich herum, und es ist ebenso fest fixiert.
Der Anodenstromkollektor besteht aus Kupferfolie, normalerweise 6 bis 9 µm dick, bei Hochenergieausführungen geht die Dicke in Richtung 4,5 bis 6 µm. Bei dieser Stärke wird die Folie normalerweise auf 4 N (99,99 %) spezifiziert, wobei der Sauerstoffgehalt unter 5 bis 8 ppm gehalten wird und einzelne Elemente wie Eisen und Schwefel im niedrigen einstelligen Bereich begrenzt werden. Eine Charge, die einen Gesamtverunreinigungsgrenzwert einhält und gleichzeitig 15 ppm Eisen enthält, ätzt sich immer noch in kleine Löcher, verliert die Haftung an der Beschichtungsschnittstelle und reißt beim Aufwickeln entlang der Kanten.
Nickel kommt in Laschen, in vernickeltem Kupfer und in Spezialfolien für Hochtemperaturzellen vor. Titan erscheint als Netz, Filz oder Folie, wenn Korrosionsbeständigkeit wichtiger ist als Leitfähigkeit – zum Beispiel in Elektroden, die in sauren Elektrolyten betrieben werden, oder in Elektrolysezellen, in denen dasselbe Titanteil als Arbeitsanode fungiert.
Bei der Dünnschicht- und Festkörperentwicklung kommt ein Vakuumschritt hinzu. Kupfer-Sputtertargets, die zur Abscheidung von Keim- und Stromkollektorschichten verwendet werden, werden anhand der Reinheit des Targets, der Korngröße und des Sauerstoffgehalts beurteilt, da diese Variablen den spezifischen Filmwiderstand und die Partikelerzeugung auf dem Substrat beeinflussen.
 Hochreine Kupfer-Sputtertargets für PVD-Dünnschichten Hochreine Kupfer-Sputtertargets für PVD-Seed- und Stromkollektorschichten mit einer Reinheit von 99,999–99,9999 % und anpassbaren Abmessungen für Beschichtungsgeräte. Produkt anzeigen →
Die Nachfrage nach diesen Materialien konzentriert sich auf einige wenige neue Energieanwendungen , bei dem ein einzelnes, nicht den Spezifikationen entsprechendes Element eine Beschichtungslinie eine ganze Schicht lang stilllegen kann.
- LTO-Spinellanode
- Graphitanode
- Siliziumdominiertes Komposit
Diagramm: Veranschaulichende Kapazitätserhaltung über 1.000 Zyklen, indexiert auf 100 % bei Zyklus eins. Y-Achse: Retention in Prozent.
Reinheitsgrade: Was 3N, 4N und 5N tatsächlich versprechen
Ein Reinheitsgrad ist eine Abkürzung für eine Gesamtverunreinigungsgrenze, und die Abkürzung verbirgt Unterschiede um das Hundertfache.
- 3N bedeutet 99,9 % Metall oder bis zu 1.000 ppm von allem anderen.
- 3N5 bedeutet 99,95 %, bis zu 500 ppm.
- 4N bedeutet 99,99 %, bis zu 100 ppm.
- 4N5 bedeutet 99,995 %, bis zu 50 ppm.
- 5N bedeutet 99,999 %, bis zu 10 ppm.
Die Falle besteht darin, dass ein 4N-Zertifikat nur Gesamtaufenthalte unter 100 ppm verspricht. Eine Charge mit 60 ppm Eisen, 20 ppm Sauerstoff und 15 ppm Schwefel erfüllt 4N und ist für dünne Kupferfolie immer noch unbrauchbar. Für die anodenseitige Beschaffung sind daher elementspezifische Grenzwerte sowie eine Angabe der Analysemethode hinter jeder Zahl erforderlich.
ICP-OES verarbeitet routinemäßige Spurenmetalle bis zu einer Konzentration von etwa 1 ppm. ICP-MS reicht bis in den ppb-Bereich und ist das übliche Werkzeug für 4N5 und höher. Glimmentladungs-Massenspektrometrie verifiziert 5N-Material, während Verbrennungstechniken Sauerstoff, Stickstoff, Wasserstoff, Kohlenstoff und Schwefel messen – die interstitiellen Elemente, die herkömmliche Spurenmetallpanels völlig ignorieren.
| Note | Nominelle Reinheit | Gesamtverunreinigungsobergrenze | Typische Verwendung auf der Anodenseite | Überprüfungsmethode |
|---|---|---|---|---|
| 3N | 99,9 % | 1.000 ppm | Industrielle elektrochemische Anoden | ICP-OES |
| 3N5 | 99,95 % | 500 ppm | Nioboxid-Ausgangsmaterial | ICP-MS |
| 4N | 99,99 % | 100 ppm | Kupfer-Stromkollektorfolie, Ziele | ICP-MS plus Verbrennung |
| 4N5 | 99,995 % | 50 ppm | Titan und Niob für Hochleistungsanoden | ICP-MS plus GDMS |
| 5N | 99,999 % | 10 ppm | Forschungszellen, Dünnschichtanoden | GDMS |
Titan und Niob: Die Metalle hinter Hochleistungsanoden
Bei zwei Chemikalien geht es um Energiedichte, um Geschwindigkeitsfähigkeit und Zykluslebensdauer, und beide basieren auf Titan und Niob: Lithiumtitanat (Li4Ti5O12, bekannt als LTO) und Titannioboxid (TiNb2O7) sowie die einfachere Niobpentoxid-Route.
LTO ist ein Spinell mit einem flachen 1,55-V-Plateau, einer praktischen Kapazität von etwa 175 mAh/g und einer Gitterspannung nahe Null, weshalb es Zehntausende Zyklen übersteht. Sein Vorläufer – Titandioxid oder Titanpulver – muss Eisen, Niob und restliche Alkalimetalle auf einem niedrigen Niveau halten, da diese Verunreinigungen im Spinellgitter sitzen und die Impedanz erhöhen.
Niobpentoxid liefert etwa 180 bis 200 mAh/g mit einem sicheren Betriebsfenster und einer starken Geschwindigkeitsleistung. TiNb2O7 geht mit einer theoretischen Kapazität von etwa 387 mAh/g noch weiter, verbraucht jedoch beide Metalle und erfordert eine konsistente Sauerstoffkontrolle im Niob-Rohstoff. Die praktische Lieferkette reicht vom Niobbarren über die Hydrierung und Mahlung bis hin zu Pulver und Oxid, sodass die Reinheit des Barrens den Maßstab für alles nachgelagerte Material bildet. Verständnis Die Rolle von Niob in Hochtechnologieindustrien hilft zu erklären, warum 3N5- und 4N-Niob einen Preisaufschlag gegenüber gewöhnlichen Ferrolegierungsqualitäten haben.
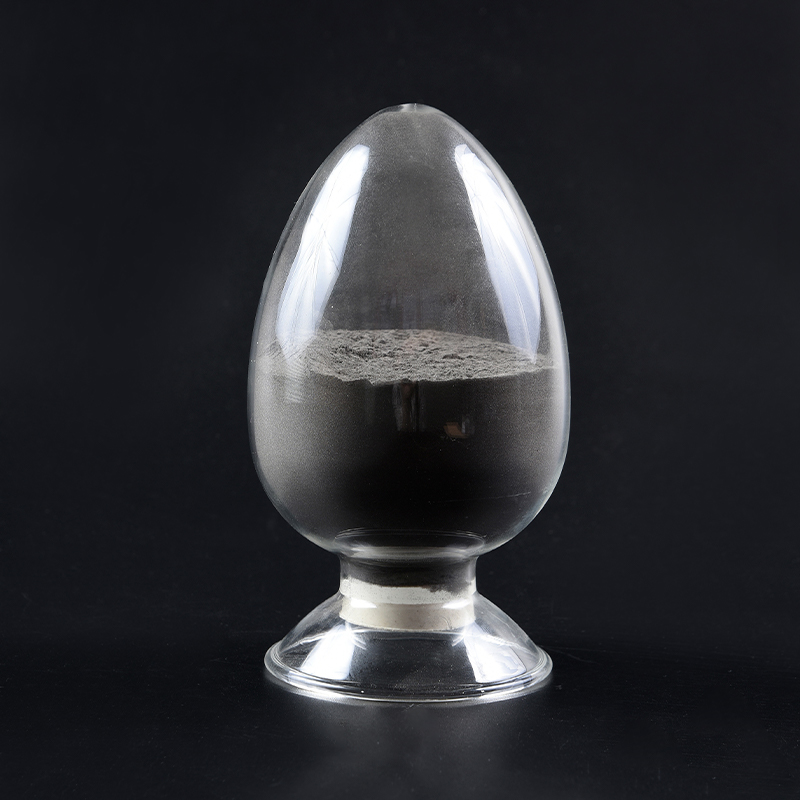 Hochreines Titanpulver für AM-, MIM- und Sputtertargets Hochreines Titanpulver für additive Fertigung, MIM und Sputtertargets mit anpassbaren Partikelgrößen und einer Reinheit von 99,8–99,99 % für die fortschrittliche Fertigung. Produkt anzeigen →
Diagramm: Praktische reversible Kapazität in kommerziellen Zellen, mAh/g. Die Werte sind typisch, nicht garantiert und hängen vom Zelldesign und der Elektrodenformulierung ab.
Tantal- und Niob-Anodenmaterialien in Kondensatoren
In einem Festelektrolytkondensator ist die Anode ein poröses gesintertes Pellet aus Tantalpulver, was bedeutet, dass das Pulver die Komponente ist. Eine typische Spezifikation erfordert 99,95 % bis 99,99 % Tantal, einen innerhalb eines definierten Bereichs kontrollierten Sauerstoffgehalt, einen niedrig gehaltenen Kohlenstoffgehalt sowie eine vereinbarte Partikelgrößenverteilung und Scott-Dichte. Käufer vergleichen die Kapazität pro Gramm, die Schrumpfung nach dem Sintern und den Leckstrom im fertigen Teil, nicht einen einzigen Reinheitswert.
Niob- und Nioboxidanoden sind die kostengünstigere Alternative. Niob ist etwa halb so dicht wie Tantal, sodass weniger Gramm pro Teil benötigt werden und Oxidanoden beim Hochtemperatur-Reflow-Löten weniger verzeihen. Der Kompromiss besteht in einer strengeren Sauerstoffkontrolle während des Sinterns, da überschüssiger Sauerstoff in Leckstrom umgewandelt wird. Welchen Weg ein Kondensatorhersteller auch wählt, er beginnt mit einem hochreinen Barren, der in Pulver umgewandelt wird, und das Zwischengitterprofil des Barrens folgt dem Pulver bis hin zur fertigen Anode.
 Hochreiner Niob-Ingot für Halbleiter und Superlegierungen Hochreiner Niobbarren mit 99,99 % für Halbleiter-Sputtertargets, Tiegel, Superlegierungen und supraleitende Legierungen mit Abmessungen bis zu 400 mm und 2 Tonnen. Produkt anzeigen →
Eine Beschaffungscheckliste, die Chargenablehnungen verhindert
Die meisten Streitigkeiten über Anodenmetall gehen auf eine Spezifikation zurück, bei der es um einen Prozentsatz und nicht um einen Fehlermodus ging. Acht Punkte schließen diese Lücke.
- Legen Sie elementspezifische Grenzwerte für Eisen, Nickel, Chrom, Schwefel und Chlorid fest, nicht nur eine Obergrenze für die Gesamtverunreinigung.
- Nennen Sie für jedes Element die Analysemethode und die erforderliche Nachweisgrenze.
- Geben Sie interstitielle Elemente – Sauerstoff, Stickstoff, Wasserstoff, Kohlenstoff und Schwefel – für Kupfer, Titan und Niob an.
- Legen Sie die Maßtoleranzen separat fest: Dicke innerhalb von plus oder minus 5 %, plus Breite, Wölbung und Oberflächenrauheit, sofern relevant.
- Für Pulver sind in jedem Zertifikat die Partikelgrößenverteilung, die Scott-Dichte und der Sauerstoffgehalt anzugeben.
- Fordern Sie ein Analysezertifikat pro Charge an, das auf eine Chargen-, Schmelz- oder Barrennummer rückführbar ist.
- Bestätigen Sie den Prozessweg – Elektrolyse, Vakuuminduktionsschmelzen, Elektronenstrahlschmelzen oder Vakuumlichtbogenumschmelzen hinterlassen jeweils eine andere Restsignatur.
- Überprüfen Sie das Qualitätssystem: ISO9001 als Basis, IATF16949, wenn das Material ein Autobatterieprogramm speist, und vereinbaren Sie Verpackung und Haltbarkeit, da Titan- und Nioboberflächen bei der Lagerung Sauerstoff aufnehmen.
- Reinheit außerhalb der Spezifikation – 38 %
- Oberflächen- und Kantenfehler – 24 %
- Maßtoleranz – 20 %
- Dokumentationslücken – 18 %
Diagramm: typische Verteilung von Anodenmetall-Ausschüssen, die bei der Eingangskontrolle festgestellt wurden.
Häufig gestellte Fragen zum Anodenmaterial
Ist ein höherer Reinheitsgrad für Anodenmaterial immer besser?
Nein. Grade beantwortet eine Frage zur Gesamtverunreinigung; Der Fehlermodus hängt normalerweise von einem oder zwei Elementen ab. Ein 4N-Kupfer mit einem Sauerstoffgehalt unter 5 ppm übertrifft ein nominelles 5N-Kupfer mit instabilem Sauerstoff und Schwefel, da Nadellöcher und Adhäsionsverluste durch diese spezifischen Elemente und nicht durch die Gesamtmenge verursacht werden.
Was ist der praktische Unterschied zwischen 4N- und 4N5-Kupfer?
Ungefähr ein Faktor von zwei in der Gesamtverunreinigungsobergrenze: 100 ppm gegenüber 50 ppm. Bei Folien, die dünner als 6 µm sind, entscheidet oft dieser Unterschied darüber, ob eine eingehende Charge zugelassen wird, da der gleiche absolute Eisengehalt mit abnehmender Dicke einen größeren Anteil des Folienquerschnitts erzeugt.
Welches Metall wird für den Anodenstromkollektor verwendet?
Kupfer in fast allen Lithium-Ionen-Designs, vernickeltes Kupfer für Laschen und Titannetze oder -bleche, bei denen die Korrosionsbeständigkeit wichtiger ist als die Leitfähigkeit. Oben sitzt Graphit-Aktivmaterial; Das darunter liegende Metall muss durch Beschichten, Trocknen, Kalandrieren und Wickeln seinen Widerstand und seine Oberflächenqualität beibehalten.
Wie wird die Reinheit einer gelieferten Charge überprüft?
Durch ein Analysezertifikat pro Charge auf Basis von ICP-MS oder ICP-OES für Spurenmetalle und Verbrennungsanalysen für Sauerstoff, Stickstoff, Wasserstoff, Kohlenstoff und Schwefel sowie eine unabhängige Kontrolle der Rückstellproben. Lieferanten, die einen speziellen Reinheitsprüfungsservice anbieten, verkürzen diesen Verifizierungsschritt erheblich.
Ningbo Chuangrun New Materials reinigt, schmilzt, gießt und verarbeitet seit 2012 hochreine Metalle und operiert an fünf Produktionsstandorten mit einem Team von rund 40 Metallurgiefachleuten und mehr als 60 registrierten Technologiepatenten. Die Produktpalette umfasst Titan, Nickel, Kupfer, Niob, Kobalt, Tantal, Molybdän und Legierungen in Kristall-, Barren-, Pulver-, Schwamm-, Platten-, Stab-, Rohr- und Targetform, unterstützt durch ISO9001- und IATF16949-Qualitätssysteme und einen speziellen Reinheitsprüfservice.
Wenn Sie anodenseitige Metalle spezifizieren und das Element-für-Element-Verunreinigungsprofil vor dem Versand und nicht erst danach bestätigen möchten, senden Sie die Spezifikation an das Team und fordern Sie eine Analyse auf Chargenebene anhand Ihrer eigenen Grenzwerte an.
WER WIR SIND

Ningbo Chuangrun New Materials Co., Ltd. (CRNMC) wurde im Juni 2012 gegründet und verfügt über fünf Produktionsstandorte in ganz China. Wir widmen uns der Reinigung, dem Schmelzen, dem Gießen und der Verarbeitung von hochreinem Titan, Nickel, Kupfer, Niob, Kobalt usw. und bieten ein umfassendes Sortiment an Metallen in Elektronikqualität, wie hochreine Elektrolytkristalle, Barren, geschmiedete Barren, Pulver und Platten.
Unser Team besteht aus Branchenexperten und einem unternehmerischen Team von 40 Fachleuten mit metallurgischem Hintergrund, die sich alle der Industrialisierung hochwertiger Materialien widmen.
Derzeit hat das Unternehmen das Layout seiner Industriekette für hochreine Materialien fertiggestellt, um Qualität, pünktliche Lieferung und verbesserten Kundenservice sicherzustellen.
Alle Mitarbeiter sind engagiert und motiviert und freuen sich auf die Erfüllung der Kundenwünsche.
ZERTIFIZIERUNGEN


VORSSE & MEDIEN