
Biokompatible Materialien: Metallqualitäten, Reinheitsgrenzen und Kaufspezifikationen
Ein Spezifikationsingenieur genehmigt eine Charge einer Titanplatte der Güteklasse 2, die alle Anforderungen des Werkszertifikats erfüllt, und sechs Monate später besteht die fertige Wirbelsäulenkomponente einen Ermüdungstest nicht. Die Chemie stimmte im Standard. Der Sauerstoff befand sich am oberen Rand des zulässigen Fensters, und das reichte aus, um das Ergebnis zu ändern.
Biokompatible Materialien verhalten sich genauso. Der Ausdruck beschreibt ein durch Tests gemessenes Ergebnis, nicht ein auf einem Zertifikat gedrucktes Wort. Kurz gesagt ist Biokompatibilität eine Eigenschaft eines Systems: Das Zusammenwirken des Materials, seiner Oberfläche, der Körperumgebung und der Kontaktdauer wird durch standardisierte Tests beurteilt und nicht durch eine Erklärung eines Lieferanten.
Die Metalle, die diese Tests bestehen, sind eine kurze Liste: handelsübliches Reintitan, Ti-6Al-4V ELI, Kobalt-Chrom-Legierungen, Tantal, Niob sowie einige Edelstahl- und Nickel-Titan-Qualitäten. Was ein defektes von einem fehlerhaften Teil unterscheidet, ist selten der Name der Legierung. Dabei handelt es sich um Reinheit, Verarbeitungsgeschichte und Oberflächenbeschaffenheit.
Was „biokompatibel“ in der Praxis bedeutet
Aufsichtsbehörden zertifizieren ein Material nicht als biokompatibel. Sie bewerten ein fertiges Gerät anhand der Norm ISO 10993-1, die Geräte nach der Art des Körperkontakts, ob Oberfläche, externe Kommunikation oder Implantat, und nach Kontaktdauer, ob begrenzt, länger oder langfristig, sortiert. Diese Kategorisierung entscheidet darüber, welche Tests angewendet werden: Zytotoxizität, Sensibilisierung und Reizung, systemische Toxizität, Implantationseffekte und chemische Charakterisierung mit toxikologischer Risikobewertung.
Die praktische Konsequenz ist, dass ein Metall niemals einfach zugelassen wird. Titan, das für eine 30-Tage-Knochenschraube geeignet ist, wird anders bewertet als dasselbe Titan in einem 15-Jahre-Hüftschaft, und noch einmal anders, wenn es als Abrieb und nicht als fester Körper erscheint.
Beim Kauf kommt es auf zwei weitere Punkte an. Massenchemie und Oberflächenchemie sind unterschiedliche Fragen: Ein Teil kann jeden Extraktionstest auf dem Prüfstand bestehen und im Betrieb trotzdem Ionen freisetzen, wenn seine Passivschicht beschädigt ist oder seine Oberfläche Rückstände einfängt. Und Testergebnisse sind nur so gut wie die Probe, denn Einschlüsse, Entmischungen und Kontaminationen zeigen sich als Schwankungen von Charge zu Charge. Die Prozesskontrolle eines Lieferanten ist daher Teil der Leistungsdaten des Materials und kein separates kommerzielles Thema.
Die vier Materialfamilien und wo Metalle immer noch gewinnen
Körperkontaktgeräte lassen sich in vier Familien einteilen. Jedes hat seine Nische, und die Kompromisse sollten vor der Auswahl klar dargelegt werden.
| Familie | Typische Materialien | Stärken | Achtung | Gängige Geräte |
|---|---|---|---|---|
| Metalle und Legierungen | CP-Titan Grade 1 bis 4, Ti-6Al-4V ELI, CoCrMo, Tantal, Niob | Dauerfestigkeit, Duktilität, jahrzehntelange Implantatgeschichte | Ionenfreisetzung beim Tragen, Steifheit weit über Knochen, Sensibilisierungspotenzial | Hüftschäfte, Wirbelsäulenbeschläge, Knochenplatten, Zahnimplantate |
| Keramik | Aluminiumoxid, Zirkonoxid, Hydroxylapatit | Verschleißfestigkeit, chemische Inertheit, knochenähnliche Beschichtungen | Spröd, begrenzte Formgebungsmöglichkeiten, Beschichtungshaftung | Femurköpfe, Zahnkronen, poröse Beschichtungen |
| Polymere | PEEK, UHMWPE, Silikon, PLA und PGA | Niedriger Modul, Strahlendurchlässigkeit, einstellbarer Abbau | Abrieb, Kriechen, Sterilisationsempfindlichkeit | Lagerauskleidungen, Katheter, Nähte, Gerüste |
| Verbundwerkstoffe | Kohlefaser-PEEK, Kollagenmatrizen | Maßgeschneiderte Eigenschaften, Gewebeintegration | Komplexe Qualifizierung, Beschaffungskonsistenz | Fixierungsplatten, Transplantate, technische Konstrukte |
Metalle tragen den tragenden Anteil, da sie Ermüdungsfestigkeit mit einer passiven Oxidschicht verbinden, die sich nach Beschädigung neu bildet. Diese Schicht ist der Mechanismus: Titan bildet TiO2, Tantal bildet Ta2O5 und Niob bildet Nb2O5, und beide sind in der chloridreichen Umgebung des Körpers stabil. Die Einschränkung besteht in der Steifigkeit, da Titan bei etwa 110 GPa liegt, während kortikaler Knochen bei etwa 10 bis 30 GPa liegt. Diese Lücke macht Stress Shielding zu einem Designproblem und nicht zu einem Materialproblem.
Reinheit und interstitielle Kontrolle entscheiden über das Ergebnis
Sobald die Legierungsfamilie festgelegt ist, liegt das größte verbleibende Risiko in der Schmelzchemie und in der Art und Weise, wie das Metall verarbeitet wurde. Bei Titan steuern die interstitiellen Elemente Sauerstoff, Stickstoff, Kohlenstoff und Wasserstoff sowie Eisen sowohl die Festigkeit als auch die Duktilität. ASTM F67 legt vier Grade von kommerziell reinem Titan fest, wobei der Sauerstoffgehalt von etwa 0,18 Prozent in Grad 1 auf 0,40 Prozent in Grad 4 ansteigt und parallel dazu Eisen ansteigt. Bei der Alpha-Beta-Legierung geht ASTM F136 in die entgegengesetzte Richtung: Ti-6Al-4V ELI hält den Sauerstoffgehalt bei maximal 0,13 Prozent und den Eisengehalt bei maximal 0,25 Prozent, was besonders niedrige Zwischengitterplätze bedeutet. Bestätigen Sie die Grenzwerte anhand der aktuellen Revision des Standards, bevor Sie eine Bestellung aufgeben.
Diese Zahlen sind nicht akademisch. Ein höherer Sauerstoffgehalt erhöht die Streckgrenze und verringert die Dehnung und Bruchzähigkeit, sodass eine Schmelze, die bequem innerhalb einer Spezifikation liegt, immer noch am falschen Ende der Ermüdungskurve liegen kann. Ein engeres, schriftlich vereinbartes Interstitial-Fenster ist in der Regel günstiger als eine Neugestaltung sechs Monate später.
Nickel verdient eine gesonderte Anmerkung. Es ist ein bekannter Kontaktsensibilisator und ein erheblicher Teil der Bevölkerung reagiert darauf. Aus diesem Grund sind nickelabgebende Legierungen bei längerem Hautkontakt eingeschränkt und Nickel-Titan-Geräte sind auf eine stabile, nickelarme Oberflächenschicht angewiesen. Kobalt-Chrom wirft eine ähnliche Frage auf: ausgezeichnete Verschleißfestigkeit, aber die Freisetzung von Kobalt- und Chromionen ist eher eine anerkannte langfristige Überlegung als eine theoretische.
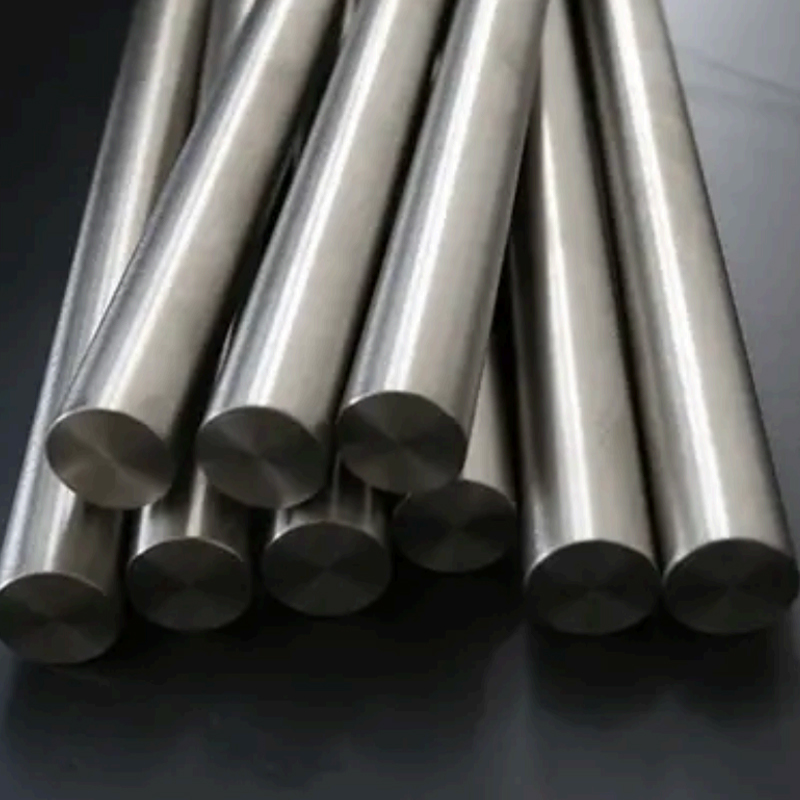 TC4 ELI Maximale Größe: Anpassbar. Maximales Gewicht: Anpassbar. Verpackt in Holzkisten mit versiegelten Beuteln darin Produkt anzeigen →
Vom Barren zum Implantat: Schmelzen, Bearbeiten und Pulver
Zwei Lieferanten können die gleiche Qualität aus dem gleichen Standard liefern und dennoch unterschiedliches Material liefern, da ein Standard den Bestimmungsort und nicht die Route beschreibt.
Schmelzen und Umschmelzen
Durch Vakuumlichtbogenumschmelzen und Vakuuminduktionsschmelzen werden flüchtige Verunreinigungen entfernt und Einschlüsse aufgebrochen, und Mehrfachschmelzen verbessern die Homogenität. Ein Barren aus einer einzigen Schmelze kann einer Chemietabelle entsprechen und dennoch eine Entmischung aufweisen, die nur bei Ultraschallprüfungen oder einer mangelhaft bearbeiteten Oberfläche auftritt. Das Elektronenstrahlschmelzen wird dort eingesetzt, wo eine sehr hohe Reinheit im Vordergrund steht, insbesondere bei hochschmelzenden Metallen wie Tantal und Niob.
Thermomechanische Verarbeitung
Durch Schmieden, Walzen und Glühen werden Korngröße, Phasengleichgewicht und Textur festgelegt, die dann die Ermüdungslebensdauer und Bearbeitbarkeit beeinflussen. Für Ti-6Al-4V ELI wird im Allgemeinen eine feine gleichachsige Alpha-Beta-Mikrostruktur für ermüdungskritische Implantate bevorzugt, während andere Anwendungen lamellare oder bimodale Strukturen akzeptieren. Ein Mühlenzertifikat dokumentiert dies selten. Die Prozessroute und der resultierende Mikrostrukturbericht tun dies.
Rohstoffe für die additive Fertigung
Bei gedruckten Implantaten ist das Pulver Teil der Materialspezifikation. Partikelgrößenverteilung, Sphärizität, Satellitengehalt, Fließfähigkeit, Schütt- und Klopfdichte sowie Sauerstoffaufnahme bei der Wiederverwendung wirken sich alle auf das fertige Teil aus. Bei der Laser-Pulverbettfusion werden typischerweise 15 bis 45 Mikrometer und bei Elektronenstrahlsystemen 45 bis 105 Mikrometer verwendet, und beide erfordern eine dokumentierte Wiederverwendungsrichtlinie mit Sauerstoffgrenzen, da die interstitielle Aufnahme bei wiederholten Aufbauten ein Fehlermodus ist, der unsichtbar bleibt, bis ein Testcoupon bricht.
Abschluss
Bearbeitungsspuren, Anlauffarben und eingebettete Medien stellen Verunreinigungen dar. Passivierung gemäß ASTM F86, Elektropolieren und kontrollierte Oberflächenrauheit verwandeln eine biokompatible Legierung in eine biokompatible Komponente.
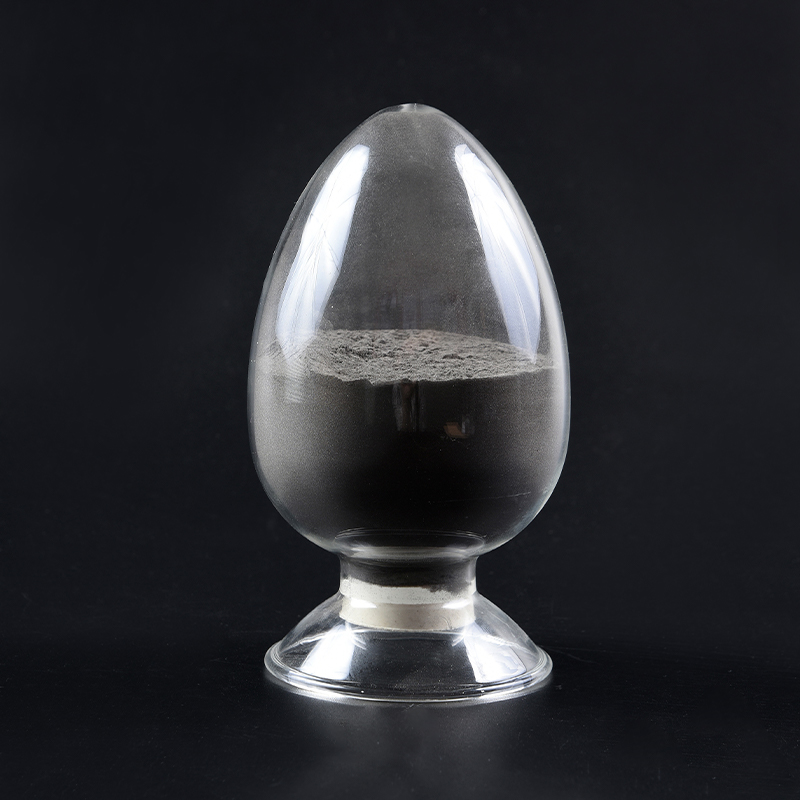 Titanpulver Reinheit: 99,8–99,99 % Partikelgröße: Anpassbar Verpackung: Doppelschicht-Vakuumverpackung Anwendungen: 3D-Druck, Targets, MIM, Pulvermetallurgie, Sputtertargets ... Produkt anzeigen →
Was ist auf der Bestellung zu vermerken?
Die meisten Streitigkeiten gehen auf eine Spezifikation zurück, in der das Material beschrieben wurde, nicht jedoch die Akzeptanzkriterien. Die folgende Checkliste deckt die Punkte ab, die normalerweise übersehen werden.
- Norm, Revisionsjahr und Güteklasse, zum Beispiel ASTM F67 Grade 2 oder ASTM F136 für Ti-6Al-4V ELI, plus die entsprechende ISO-Bezeichnung, wenn das Gerät ein CE-Zeichen trägt.
- Grenzwerte für interstitielle und verbleibende Elemente mit engeren Maxima als der Standard, wenn Ermüdung oder Langzeitimplantation im Spiel sind.
- Produktform und -abmessungen, einschließlich Dicke oder Durchmesser, Länge und zulässige Biegung oder Drehung.
- Zustand und Wärmebehandlung, z. B. geglüht, walzgeglüht oder ein festgelegter Kaltumformgrad.
- Oberflächenzustand und -beschaffenheit, ob gebeizt, geschliffen, bearbeitet oder poliert, mit einem Rauheitsziel dort, wo es darauf ankommt.
- Mindestwerte der mechanischen Eigenschaften: Zugfestigkeit, Streckgrenze, Dehnung und Flächenreduzierung.
- Prüfung und Inspektion: chemische Methode, Ultraschall- oder Röntgenprüfung, Mikrostruktur und Einschlussbewertung.
- Dokumentation: Werkszertifikat gemäß EN 10204 3.1, Rückverfolgbarkeit der Chargennummer und Nachweis des Qualitätssystems wie ISO 9001 oder IATF 16949.
- Verpackung und Handhabung: Kontaminationskontrolle, kein Kontakt mit gemischten Metallen, keine chloridhaltigen Rückstände.
Zwei kommerzielle Notizen. Preisunterschiede zwischen Lieferanten derselben Güteklasse spiegeln in der Regel den Schmelzweg, die Prüftiefe und die Dokumentation wider und nicht das Metall selbst. Vergleichen Sie daher den Umfang des Zertifikats und nicht die Hauptnummer. Und fragen Sie sich, was passiert, wenn ein Lauf das engere Zwischenfenster verfehlt. Ein Lieferant, der nur bei der Endkontrolle prüft, gibt die Kosten für eine fehlerhafte Schmelze als Vorlaufzeit an Sie weiter, während ein Lieferant mit interner Reinigung, Schmelze und Bearbeitung zu einem früheren Zeitpunkt in der Kette nacharbeiten oder erneut einschmelzen kann. Das ist der praktische Wert einer vertikal integrierten Lieferkette, und er ist mehr wert als ein kleiner Rabatt auf die Rechnung.
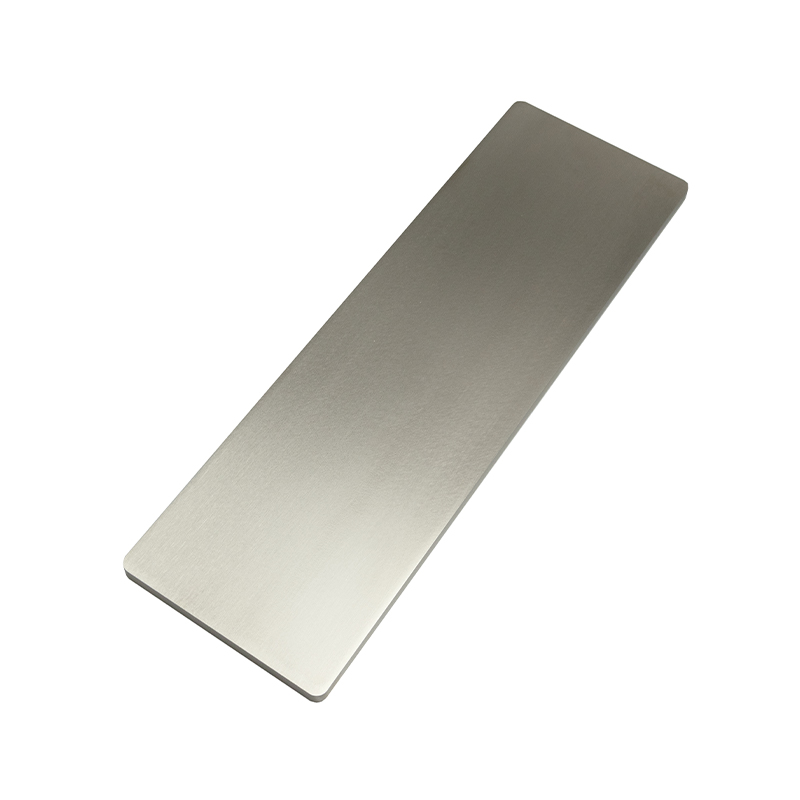 Titanplatte Reinheit: 99,9–99,9995 % Maximale Größe: Anpassbar Maximales Gewicht: Anpassbar Verpackung: Vakuumverpackte Holzkiste mit Perlbaumwolleinlage Produkt anzeigen →
Sektor für Sektor: Wohin die gleichen Metalle gehen
Die Reinheitsdisziplin, die Implantathersteller benötigen, wird mit mehreren anderen Branchen geteilt, was wichtig ist, wenn die Volumina klein sind oder die Vorlaufzeiten knapp sind.
- Biomedizin: Knochenplatten, Wirbelsäulenstäbe, Zahnimplantate, Instrumente und poröse Beschichtungen, üblicherweise aus Titan, Ti-6Al-4V ELI und Tantal. Weitere Details finden Sie auf der Seite der biomedizinischen Industrie .
- Luft- und Raumfahrt: Hochtemperatur- und korrosionskritische Komponenten, wobei Tantal, Niob und Titan strukturelle und motornahe Teile bedienen.
- Halbleiter: Sputtertargets und Metalle in Elektronikqualität, bei denen die Reinheit in Teilen pro Million gemessen wird und die gleiche Schmelzdisziplin gilt.
- Flachbildschirme und Solarenergie: Kupfer- und Molybdän-Targets und Dünnschicht-Ausgangsmaterialien.
- Neue Energie: Batterie- und Wasserstoffkomponenten, die eine kontrollierte Chemie und geringe Verunreinigungen erfordern.
Häufig gestellte Fragen
Ist Titan immer das biokompatibelste Metall?
Nein. Titan ist aufgrund seiner Oxidschicht und seiner mechanischen Eigenschaften ein starker Standard für den Knochenkontakt, aber Tantal und Niob bieten eine ausgezeichnete Korrosionsbeständigkeit bei höherer Dichte und höheren Kosten, und Kobalt-Chrom bietet eine bessere Verschleißfestigkeit, wenn Gelenkflächen beteiligt sind. Die richtige Antwort richtet sich nach der Kontaktart, der Dauer und der Belastung.
Bedeutet „medizinische Qualität“, dass ein Material für die Implantation zertifiziert ist?
Nein. Es handelt sich eher um eine Klassenbezeichnung als um eine Zertifizierung. Überprüfen Sie die Norm und ihre Revision, den Prüfbericht und das Qualitätssystem des Lieferanten. ISO 9001 und IATF 16949 beschreiben die Fertigungsfähigkeit; Die Freigabe auf Geräteebene ist ein separater Regulierungsprozess.
Wie wird eigentlich die Biokompatibilität geprüft?
Durch die ISO 10993-Reihe, beginnend mit der chemischen Charakterisierung und In-vitro-Zytotoxizität, dann je nach Kontaktkategorie zu Sensibilisierungs-, Reizungs-, systemischen Toxizitäts- und Implantationsstudien. Die Tests werden am fertigen Gerät oder einer repräsentativen Probe durchgeführt, nicht nur an der Rohlegierung.
Kann Metallpulver in der additiven Fertigung wiederverwendet werden?
Ja, mit Kontrollen. Verfolgen Sie den Sauerstoff- und Stickstoffgehalt, die Partikelgrößenverteilung und die Fließfähigkeit zwischen den Builds, legen Sie eine maximale Anzahl von Wiederverwendungszyklen fest und mischen Sie sie nach einem dokumentierten Verfahren mit Neupulver.
Biokompatible Materialien werden anhand von Daten und nicht anhand von Adjektiven ausgewählt. Legen Sie den Standard und die Sorte fest, verkleinern Sie das Zwischenfenster überall dort, wo es zu Ermüdung oder Langzeitkontakt kommt, und qualifizieren Sie den Schmelzweg und die Oberflächenbehandlung ebenso sorgfältig wie die Chemie selbst. Lieferanten, die die Reinigung, das Schmelzen und die Arbeit unter einem Dach kontrollieren, erleichtern die Verteidigung bei einem Audit.
Wenn Sie Titan, Tantal oder Niob für ein körperberührendes Teil angeben, Senden Sie die Zeichnung und die Abnahmekriterien und wir werden bestätigen, was der Prozess leisten kann.
WER WIR SIND

Ningbo Chuangrun New Materials Co., Ltd. (CRNMC) wurde im Juni 2012 gegründet und verfügt über fünf Produktionsstandorte in ganz China. Wir widmen uns der Reinigung, dem Schmelzen, dem Gießen und der Verarbeitung von hochreinem Titan, Nickel, Kupfer, Niob, Kobalt usw. und bieten ein umfassendes Sortiment an Metallen in Elektronikqualität, wie hochreine Elektrolytkristalle, Barren, geschmiedete Barren, Pulver und Platten.
Unser Team besteht aus Branchenexperten und einem unternehmerischen Team von 40 Fachleuten mit metallurgischem Hintergrund, die sich alle der Industrialisierung hochwertiger Materialien widmen.
Derzeit hat das Unternehmen das Layout seiner Industriekette für hochreine Materialien fertiggestellt, um Qualität, pünktliche Lieferung und verbesserten Kundenservice sicherzustellen.
Alle Mitarbeiter sind engagiert und motiviert und freuen sich auf die Erfüllung der Kundenwünsche.
ZERTIFIZIERUNGEN


VORSSE & MEDIEN


VERWANDTES PRODUKT

